品质管控
发布时间 2026-06-02作者 工艺部阅读约 4 分钟
现象与第一轮排查
一批 2000 片板,轴座推力测试有 3.4% 不达标,位置集中在板的右下角。第一反应是贴片偏移,量了坐标没问题;再看锡膏印刷,右下角刚好在钢网开口的边缘,锡量偏薄。
把钢网开口加大 0.1mm,重打一批,不良降到 1.6%。还是有,说明不止一个原因。
X-Ray 给出的线索
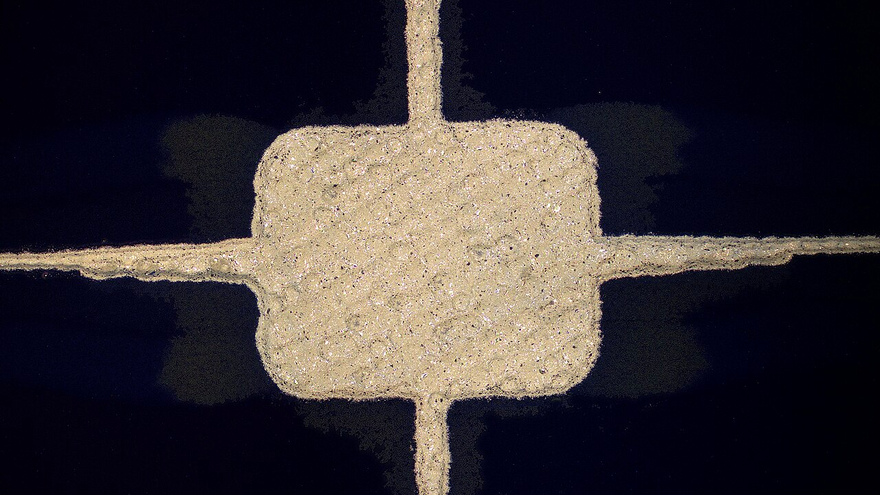
X-Ray 图像上,虚焊的轴座焊点呈半月形,靠板边一侧饱满、靠内一侧空。这个形态通常指向受热不均:板边升温快,板中心慢,回流时间不够。
查炉温记录,右下角正好靠近链条侧,热风被夹具挡了一部分。把夹具开孔加大,链速从 0.9m/min 降到 0.75m/min,让板中心也吃够时间。
固化与后续
两项改完,推力不良降到 0.4%,X-Ray 半月形焊点基本消失。现在轴座焊点做 100% X-Ray 抽检,每批留 10 片切片图存档。
运输振动后再复测一次推力,标准 3kgf。这条也写进出货检验规范,客户端收到的板不会再出现装轴后松动的投诉。
这篇记录来自 MSEZ 的实际生产数据,涉及具体参数的部分已按客户要求隐去料号。需要更细的工艺说明,可以联系我们索取对应工序的作业指导书摘要。