贴片与工艺
发布时间 2026-04-09作者 工艺部阅读约 4 分钟
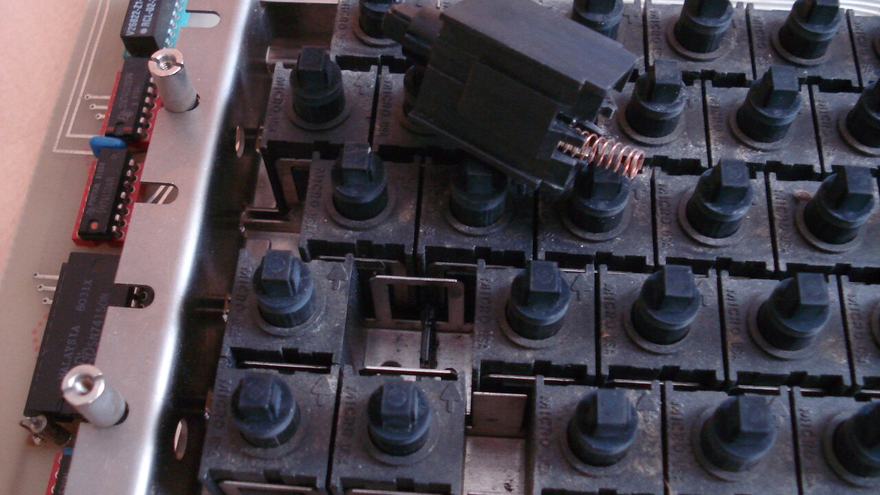
手感差异先从垫片查
客制化客户常说同一款键盘两批手感不一样。拆开一比,问题多在硅胶垫:供应商换料,硬度从 30 度变成 38 度,压缩量没跟着调,内胆就被顶得更紧。
我们把垫片定为指定牌号,进厂用邵氏硬度计打三点取中值,超出 ±2 度整批退回。压缩量按 0.6mm 控制,靠定位柱高度保证,不靠人工压。
定位柱公差要一起管
内胆悬空之后,横向位置全靠定位柱。柱子直径比孔小 0.15mm,留出热胀余量;高度公差控制在 ±0.1mm,高了会顶起上盖,低了内胆会晃。
注塑件首件做三坐标测量,模具每 5 万模复检一次。上盖与内胆的间隙用塞尺抽检,0.2mm 塞尺不得进入。
把配方固化下来
夹心泡棉、轴下垫、底棉这三项,加上垫片硬度与压缩量,合成一份结构配方表。换配色、换键帽、换轴体都不改配方,只在新结构立项时重做验证。
配方固化后,同型号跨批手感差异明显收窄,客户复购时不用重新确认手感样。
这篇记录来自 MSEZ 的实际生产数据,涉及具体参数的部分已按客户要求隐去料号。需要更细的工艺说明,可以联系我们索取对应工序的作业指导书摘要。